




Prinzip und Anwendung der Ionenbeschichtung
 Mar 16, 2019|
Prinzip und Anwendung der Ionenbeschichtung
Es gibt viele Arten von Beschichtungsverfahren, die in der modernen Luftfahrtindustrie verwendet werden, wie beispielsweise Galvanisieren, Sprühen, chemisches Plattieren, Diffusion, Walzen und Beschichten. Viele dieser Prozesse wurden beherrscht und spielten eine wichtige Rolle in der Produktion. Die bestehende Beschichtungstechnologie kann jedoch nicht mit der raschen Entwicklung von Produkten mithalten, so dass die Menschen neue Beschichtungstechnologien erkunden. "Ion Plating" ist eine neue Vakuumbeschichtungstechnologie, die in den letzten Jahren entwickelt wurde.
1. Einleitung
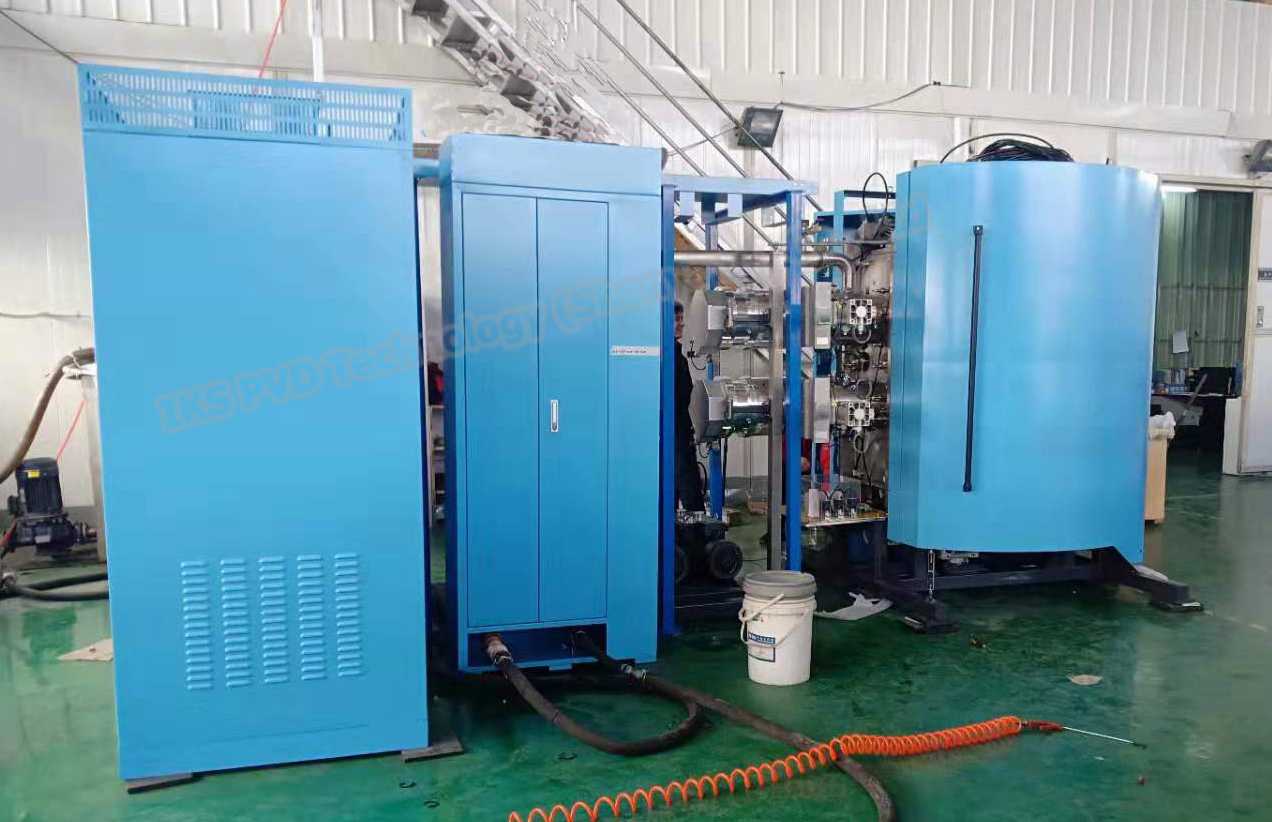
Ionenplattieren, Ionenplattieren) Ionenplattieren unter Vakuumbedingungen, wobei die Gasentladung Gasionisierung oder Verdampfung des Materialteils und das Gasion oder verdampfte Material unter Beschuß von Ionen, des Verdampfungsmaterials oder der Art der Abscheidung des Reaktanten auf dem Substrat bewirken . Dazu gehören Magnetron-Sputter-Ionenplattieren, reaktives Ionenplattieren, Hohlkathodenentladungsionenplattieren (Hohlkathodenverdampfungsverfahren), Mehrbogen-Ionenplattieren (Kathodenbogenionenplattieren) usw.

2. Die Bedeutung von
In der Luft- und Raumfahrtindustrie arbeiten die Komponenten verschiedener Flugzeuge, Raketen, Satelliten und Luftschiffe häufig unter komplexen und schädlichen Bedingungen. Flugzeuge, zum Beispiel Flügel, Rumpfhaut und Fahrwerk sowie andere äußere Teile, sind direkt von der Atmosphäre, Feuchtigkeit, Staub und Kraftstoffverbrennungsprodukte betroffen, die in der chemischen Aktivität der Gaskorrosion enthalten sind. Die äußeren Teile eines Wasserflugzeugs, insbesondere die Flugzeugzelle und die Boje, werden oft durch Seewasser, Seewasser oder Flusswasser abgetragen. Verbrennungskammern, Turbinenteile und Zylinderkolbenteile von Flugtriebwerken werden häufig auch durch Hochtemperaturgasströme oxidiert, die Säuren und andere Wirkstoffe enthalten. Es gibt auch Instrumentenkomponenten wie Aerobearings, Mikrotransmissionsvorrichtungen, Präzisionsgetriebe, Potentiometer usw., die häufig unterschiedlichen Reibungs- und Verschleißgraden unterliegen. Um die oben genannten verschiedenen Teile an die Temperatur, Korrosion, Abnutzung und andere strenge Anforderungen anpassen zu können, reicht es einfach aus, an die Teile der Struktur oder des Materials zu denken, oft reicht es nicht aus. Wie macht man? Eine der am häufigsten verwendeten Methoden ist die Verwendung eines Oberflächenbeschichtungsverfahrens, um die Teile der Matrix zu schützen, um die obigen Anforderungen zu erfüllen. Dies ist genauso wie Menschen, die je nach Umgebungsbedingungen unterschiedliche Kleidung anziehen, je nach Bedarf an den Teilen der Hitze, Korrosion oder verschleißfesten Beschichtung.
3. Entwicklung
Es gibt viele Arten von Beschichtungsverfahren, die in der modernen Luftfahrtindustrie verwendet werden, wie beispielsweise Galvanisieren, Sprühen, chemisches Plattieren, Diffusion, Walzen, Beschichten und so weiter. Viele dieser Prozesse wurden beherrscht und spielten eine wichtige Rolle in der Produktion. Die bestehende Beschichtungstechnologie kann jedoch nicht mit der raschen Entwicklung von Produkten mithalten, so dass die Menschen neue Beschichtungstechnologien erkunden. "Ion Plating" ist eine neue Vakuumbeschichtungstechnologie, die in den letzten Jahren entwickelt wurde.
4. Prinzip und Prozess
Ionenplattieren ist eine Neuentwicklung der Vakuumbeschichtungstechnologie. Gewöhnliche Vakuumbeschichtung (auch als Vakuumverdampfung bekannt), wobei das Werkstück in der Vakuumabdeckung festgeklemmt wird, wenn die elektrische Erwärmung der Hochtemperaturverdampfungsquelle das zu plattierende Material fördert - Verdampfungsmaterialschmelzenverdampfung. Aufgrund des Temperaturanstiegs gewinnen die Verdampferpartikel kinetische Energie, steigen dann langsam entlang der Sichtlinie auf und haften schließlich an der Oberfläche des in einem Film angesammelten Werkstücks. Die Überzugsschicht, die sich bei dieser Art von Handwerk bildet, hat weder feste chemische Verbindung mit der Oberfläche des Teils, noch haben sie eine Diffusionsverbindung, die anhaftende Leistung ist sehr schlecht, der Staub, der wie der Schreibtisch fällt, ist manchmal gleich, Berührung mit der Hand kann löschen. Der Ionenplattierungsprozess ist jedoch zwar auch in der Vakuumabdeckung unterschiedlich, dann ist jedoch der Beschichtungsprozess in Form von Ladungstransfer zu erreichen. Mit anderen Worten werden Partikel des Verdampfers als hochenergetische Ionen mit positiver Ladung von der Hochdruckkathode (dh dem Werkstück) angezogen und mit hoher Geschwindigkeit in die Werkstückoberfläche eingespritzt. Entspricht einem Hochgeschwindigkeitsschuss aus dem Lauf, kann er tief in das Ziel eindringen und eine feste Diffusionsbeschichtung auf dem Werkstück bilden.
Der Prozess der Ionenplattierung ist wie folgt: Die Verdampfungsquelle ist mit der Anode verbunden, und das Werkstück ist mit der Kathode verbunden. Eine Glimmentladung wird zwischen der Verdampfungsquelle und dem Werkstück erzeugt, nachdem ein Hochspannungsgleichstrom von drei bis fünftausend Volt angelegt wird. Wenn inertes Argongas in die Vakuumabdeckung eingefüllt wird, wird ein Teil des Argongases unter der Wirkung des elektrischen Entladungsfeldes ionisiert, wodurch ein dunkler Plasmaraum um das Kathodenwerkstück gebildet wird. Die positiven Argonionen, die durch den negativen Hochdruck der Kathode angezogen werden, bombardieren heftig die Oberfläche des Werkstücks, wodurch Partikel und Schmutz auf der Oberfläche des Werkstücks herausspritzen, so dass die Oberfläche des zu plattierenden Werkstücks gründlich ist gereinigt durch Ionenbeschuss. Die Verdampferpartikel schmelzen und verdampfen, treten in den Glimmentladungsbereich ein und werden ionisiert. Positiv geladene Verdampferionen, die von der Kathode angezogen werden, stießen zusammen mit Argonionen auf das Werkstück. Wenn die Menge an Verdampferionen auf der Werkstückoberfläche die Menge an Ionenspritzern überstieg, sammelten sie sich allmählich an, um eine Beschichtungsschicht zu bilden, die fest an der Werkstückoberfläche haftete. Dies ist der einfache Prozess der Ionenplattierung.
5. Eigenschaften
Die Beschichtung hat eine gute Haftung
Bei der gewöhnlichen Vakuumbeschichtung befinden sich die Verdampferpartikel nur um etwa eine Elektronenvolt-Energie zur Oberfläche des Werkstücks, in der Werkstückoberfläche und zwischen der Beschichtung. Die Ausbildung der Grenzflächendiffusionstiefe beträgt normalerweise nur einige hundert Angström (10000 Angström = 1 Mikrometer) 0,0001 cm). Das ist weniger als ein Prozent eines menschlichen Haares. Man kann sagen, dass es fast keine Verbindung zwischen den beiden Übergangsschichten gibt, als ob sie völlig getrennt wären. Beim Ionenplattieren ionisieren die Verdampferpartikel und haben eine kinetische Energie von 3.000 bis 5.000 Elektronenvolt. Wenn gewöhnliche Vakuumbeschichtungspartikel einem atemlosen Läufer gleichwertig sind, so ist das Ionenplattieren wie Passagiere auf der Hochgeschwindigkeitsrakete, wenn sich sein Hochgeschwindigkeits-Bombardement-Werkstück nicht nur schnell ablagert, sondern auch in die Werkstückoberfläche eindringen kann und eine Tiefe bildet Matrixdiffusionsschicht, würde die Grenzflächendiffusionstiefe der Ionenplattierung vier bis fünf Mikrometer betragen, d. h. als die gewöhnliche Vakuumbeschichtungsdiffusionstiefe Dutzende Male tief, sogar einhundert Mal, und so schnell aneinander haften. Der Zugversuch der Probe nach dem Ionenplattieren zeigt, dass sich die Beschichtung immer noch plastisch zusammen mit dem Basismetall erstreckt und kein Ablösen oder Ablösen auftritt, bis die Probe kurz vor dem Bruch steht. Es zeigt, wie stark der Anhang ist! Beim Ionenplattieren mit hoher Plattierungskapazität bewegen sich die Verdampferpartikel im elektrischen Feld in Form geladener Ionen entlang der Richtung der Stromleitung, so dass alle Teile mit elektrischem Feld eine gute Beschichtung erhalten können, was viel besser ist Die normale Vakuumbeschichtung kann nur in direkter Richtung erzielt werden. Daher eignet sich dieses Verfahren sehr gut für plattierte Teile an Innenloch, Nut und schmalem Schlitz. Andere Verfahren sind schwierig zu beschichten. Bei gewöhnlicher Vakuumbeschichtung kann nur direkt auf der Oberfläche plattiert werden. Verdampfungsmaterialpartikel, wie eine Kletterleiter, können nur der Leiter folgen. Andererseits kann die Ionenplattierung gleichmäßig um die Rückseite des Teils und in das Innenloch gewickelt werden, und geladene Ionen können an jeden Ort innerhalb des Radius ihres Radius transportiert werden, indem sie einer vorgeschriebenen Route folgen, wie in einem Hubschrauber. Die Beschichtung mit guter Qualität hat eine kompakte Struktur, keine Lochblende, keine Blase und gleichmäßige Dicke. Sogar die Kanten und Nuten können gleichmäßig beschichtet werden, ohne Metallknoten zu bilden. Teile wie Gewinde können auch plattiert werden, da durch dieses Verfahren auch Mikrorisse und Lochfrakturen der Werkstückoberfläche repariert werden können, wodurch die Oberflächenqualität und die physikalischen und mechanischen Eigenschaften der plattierten Teile wirksam verbessert werden können. Ermüdungstests zeigen, dass die Ermüdungslebensdauer des Werkstücks bei sachgemäßer Handhabung um 20 bis 30 Prozent höher ist als vor dem Plattieren.
Vereinfachung des Reinigungsprozesses
Bestehende Beschichtungsverfahren, die meisten Anforderungen vor dem Werkstück für eine strenge Reinigung, sowohl komplex als auch mühsam. Der Ionenplattierungsprozess selbst hat jedoch einen Ionenbeschußreinigungseffekt, und dieser Effekt hat sich während des gesamten Beschichtungsprozesses fortgesetzt. Hervorragender Reinigungseffekt, kann die Beschichtung direkt in der Nähe des Untergrundes herstellen, die Haftung effektiv verbessern und vor dem Beschichten die Reinigung vereinfachen.
Eine breite Palette von Beschichtungsmaterialien
Ionenplattierung ist die Verwendung von hochenergetischen Ionen, die die Oberfläche des Werkstücks bombardieren, so dass eine große Menge elektrischer Energie an der Oberfläche des Werkstücks in Wärmeenergie umgewandelt wird, wodurch die Gewebediffusion und chemische Reaktion der Oberfläche gefördert wird. Das gesamte Werkstück, insbesondere der Kern des Werkstücks, wurde jedoch durch die hohe Temperatur nicht beeinträchtigt. Daher hat diese Art von Beschichtungsverfahren einen breiten Anwendungsbereich, die Einschränkungen sind jedoch gering. Im Allgemeinen können alle Arten von Metallen, Legierungen und einigen synthetischen Materialien, Isolationsmaterialien, thermischen Materialien und Materialien mit hohem Schmelzpunkt plattiert werden. Auf dem metallischen Werkstück können nichtmetallisches oder metallisches Werkstück plattiert werden. Es kann auch auf nichtmetallisches oder nichtmetallisches Metall oder sogar Kunststoff, Gummi, Quarz, Keramik usw. plattiert werden.
6. Luftfahrtanwendungen
Nicht schmierendes Öl
In modernen Flugzeugen, Flugzeugtriebwerken oder Flugzeuginstrumenten, insbesondere in der Luftfahrt, wie Raumfahrzeugen oder Satelliten, ist eine Reihe von rotierenden Teilen erforderlich, um eine gute Schmierung zu haben, aber oft ist die Umgebungstemperatur aufgrund zu langer Abdichtung zu hoch oder Raumverflüchtigung ist das gewöhnliche Fettschmiermittel nicht mehr anwendbar, um stattdessen festes Schmiermittel zu verwenden. Die experimentellen Ergebnisse zeigen, dass es besser ist, einen Festschmierfilm durch Ionenplattieren herzustellen als andere Verfahren. Nicht nur die starke Adhäsion, die dünne und gleichmäßige Beschichtung beeinflusst die Teile der Maßgenauigkeit und Toleranz nicht. Wirtschaftlichkeit ist auch gut, ein wenig Schmiermittel kann großflächig plattiert werden. Die Qualität des Schmierfilms ist auch besser, der Reibungskoeffizient ist klein, die Lebensdauer ist lang. Zum Beispiel gibt es einen Satelliten auf den Präzisionslagern, der nicht vor der Lebensdauer von nur wenigen Minuten plattiert ist, kann einfach nicht verwendet werden; Der ionenplattierte Festschmierfilm kann jedoch Tausende von Flugstunden zuverlässig arbeiten. Ionenplattierung kann nicht nur viele Arten von Festschmiermaterialien bei Raumtemperatur plattiert werden, sondern kann auch mit einer Vielzahl von Hochtemperaturfestschmiermaterialien beschichtet werden, einige können sogar mehr als 800 Grad Celsius unter der hohen Temperatur eine gute Rolle spielen in der Schmierung. Zu den festen Schmiermaterialien, die plattiert werden können, gehören Silber, Gold, Kupfer, Blei, Blei-Zinn-Legierung, Fluorid und so weiter.
Echtes Gold fürchtet kein Feuer
Flugzeugteile, insbesondere viele Motorteile, müssen häufig bei hohen Temperaturen arbeiten. Zum Beispiel liegt die Arbeitstemperatur von Turbinenschaufeln und Leitschaufeln normalerweise bei 1.000 Grad Celsius, und manche erreichen sogar 1.400 Grad Celsius. In der mythologischen Reise nach Westen, als Sun Wukong vom obersten Herrn in den Ofen gestellt wurde, konnte er wahrscheinlich keine so hohe Temperatur erreichen. Moderne Teile des Flugzeugmotors arbeiten bei einer so hohen Temperatur, es ist schwierig, die Anforderungen nur in Abhängigkeit von der Leistung des Matrixmaterials selbst zu erfüllen. Wie können also die Motorteile ohne Hochtemperaturablation sein? Derzeit müssen zusätzlich zu den Teilen der Struktur Maßnahmen (wie die Verwendung von hohlen Kühlschaufeln, divergierenden Kühlschaufeln usw.) ergriffen werden, wobei zumeist der Schutz vor Wärmebeständigkeit erforderlich ist. Das Ionenplattieren hat viele Vorteile für die Abscheidung von hitzebeständigen Filmen. Es kann auf eine Vielzahl von Materialien mit hohem Schmelzpunkt angewendet werden, wie Aluminiumoxid, Siliziumoxid, Berylliumoxid, Hafniumlegierung usw. Die Zusammensetzung der Legierungsbeschichtung ist auch leichter zu kontrollieren, geeignet für die Zusammensetzung der komplexeren Wärme beständige Legierung wie Eisen-Chrom-Aluminium-Yttrium, Kobalt-Chrom-Aluminium-Yttrium oder Nickel-Chrom-Aluminium-Yttrium-Legierung.
Gegenwärtig ist die Turbinenschaufel das Hauptziel, die hitzebeständige Beschichtung der Ionenplattierung zu verwenden. Es wird berichtet, dass die Hochtemperatur-Lebensdauer einer Art Klinge, die mit diesem Verfahren mit einer Nickel-Chrom-Aluminium-Yttrium-Legierung plattiert wurde, dreimal höher ist als die von plattiertem Aluminium. Geeignet für den Einsatz von ionenplattierten, hitzebeständigen Motorteilen und Turbinenscheiben sowie Zylinderkolbenteilen. Nach der Behandlung mit dieser fortschrittlichen Technologie können einige Teile Tausende von Stunden bei hohen Temperaturen arbeiten.
Metall rostet nicht
Metallteile sind zu rosten, aber wenn die Teile mit einer Korrosionsschutzschicht überzogen sind, kann dies verhindern, dass die Teile rosten. Infolge der hohen Dichte der Ionenplattierungsbeschichtung können weniger Löcher, Korrosionsbeständigkeit und viele andere Prozesse abgeschieden werden, wobei sich keine gute Korrosionsbeschichtung ablagern kann. Daher wird die Ionenplattierung derzeit am häufigsten in korrosionsbeständigen Materialien eingesetzt. Wie die Wasserflugzeugwand und andere äußere Teile kann dieses Verfahren verwendet werden, um die Korrosion von Salzsprühnebel und Seewasserkorrosionsbeschichtung zu verhindern; Andere Materialteile mit Aluminiumlegierungsteilen können mit dieser Methode beschichtet werden, um mögliche Korrosion zu vermeiden. Mit der Verbesserung der Fluggeschwindigkeit und der Flughöhe sowie dem Fortschreiten der Erforschung des Weltraums wird die Verwendung von Titanlegierung immer mehr. Wenn es jedoch mit Aluminiumoxid beschichtet wird, kann es die Anforderungen vollständig erfüllen. Galvanik und andere Prozesse können jedoch nicht mit diesem Material plattiert werden. Die Ionenplattierung wirkt dagegen Wunder. Zu den korrosionsbeständigen Materialien, die für das Ionenplattieren geeignet sind, gehören Chrom, Titan, Tantal, Edelstahl usw. zu den plattierten Teilen der Luftfahrt. Dazu gehören Schrauben, Muttern, Nieten, Stifte, Rohre, Verbindungen, Kreiselrotoren, Präzisionsgetriebe, Metalldichtringe usw.
Kurz gesagt, das Ionenplattieren in der Luftfahrtindustrie und in anderen Bereichen des Anwendungspotenzials ist groß, zusätzlich zu dem Vorstehenden gibt es viele, wie beispielsweise Leitfähigkeitsfilmplattieren, Härtungsfilme, Dekorationsfilme und zum Präzisionsschweißen, Präzisionsschweißen, Oberfläche Reparatur. Das Ionenplattierungsverfahren ist eine neue Technologie, die seit über zehn Jahren entwickelt wurde. Es hat einige einzigartige Vorteile und kann einige Produktionsschlüssel lösen, die in der Vergangenheit schwer zu überwinden waren. Aufgrund des Aufkommens der Zeit ist es jedoch nicht lange, es gibt viele technische Schlüssel, die gelöst werden müssen, wie beispielsweise die Steuerung der Beschichtungsdicke, die Abschirmung der Oberfläche der nichtplattierenden Oberfläche des Werkstücks usw. Zweitens ist die Ausrüstungskapazität klein, und große Teile sind schwierig zum Überziehen, große Investition. Wir glauben, dass mit dem weiteren Studium dieser Technologie die Ionenplattierung schrittweise verbessert und weiterentwickelt und in der Luftfahrtindustrie vollständig angewendet und gefördert wird.
IKS PVD, über Ionenbeschichtungstechnologie, wir haben so viele Branchenerfahrungen, kontaktieren Sie uns jetzt, iks.pvd@foxmail.com